2026-08-10
后副框架支座
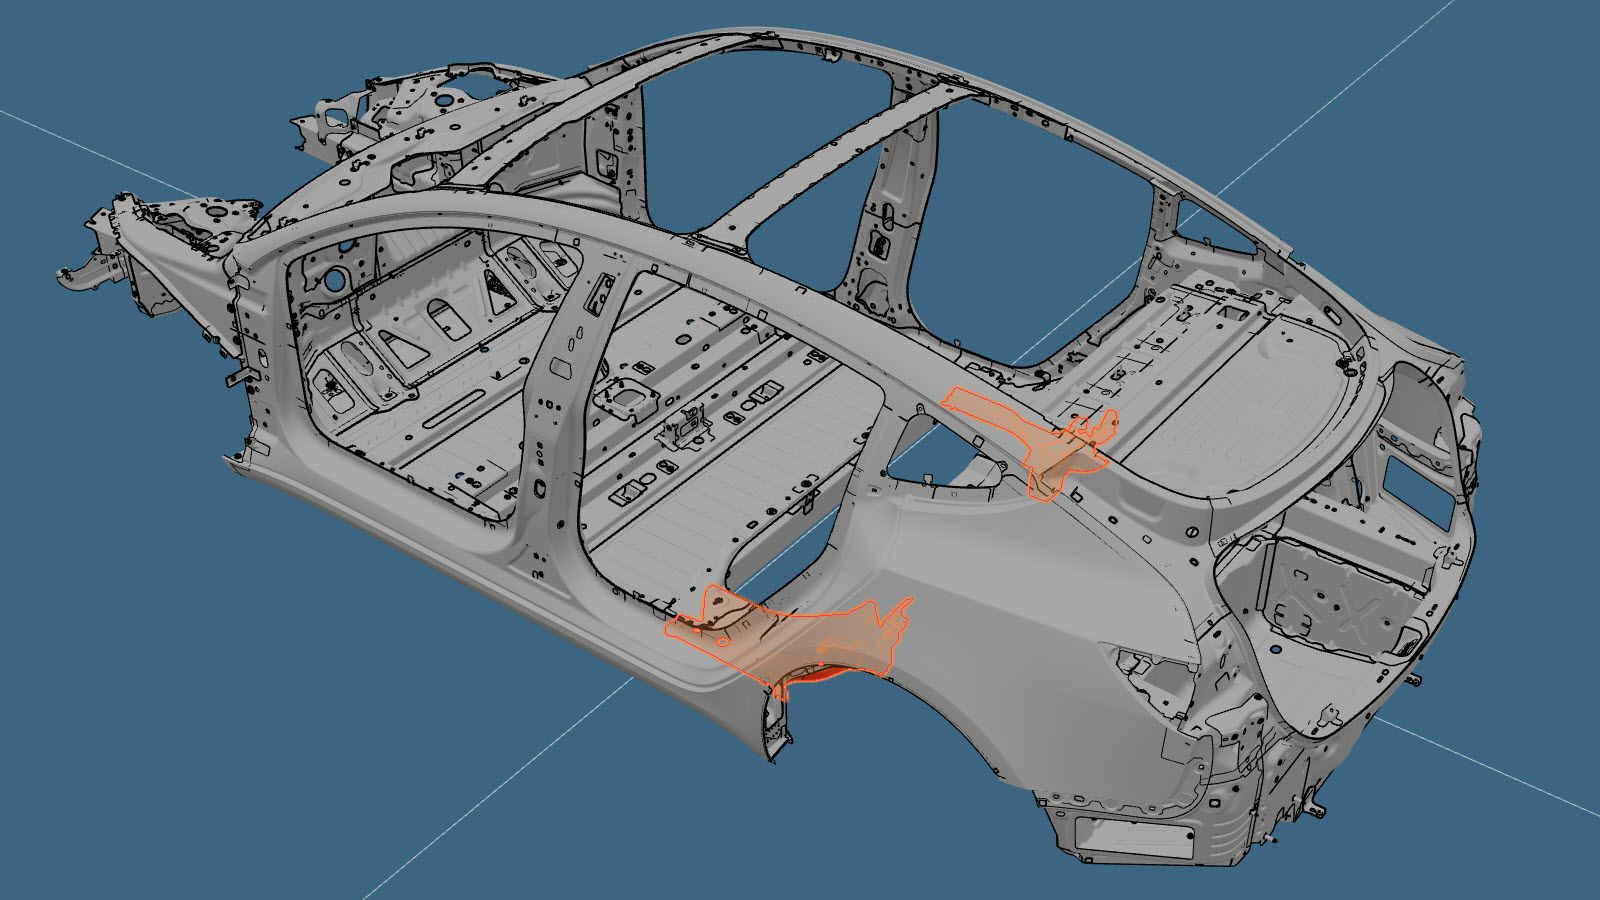 校正代码:
10101814202
10101814302
注意:除非本程序中有明确规定,否则上述校正代码涵盖执行本程序(包括关联碰撞维修程序以及服务程序)所需的所有碰撞维修和服务维修工作。除非明确要求,否则请勿堆叠碰撞维修校正代码。可能需要进行额外维修,具体视车辆损坏情况确定。
维修信息
- 在开始本程序之前,请查看所有碰撞维修一般实践和安全文档并佩戴适当的 PPE(个人防护装备)。
- 执行本程序时,请将车辆正确固定到车架工作台上。
零件清单
| 数量 | 描述 | 图片/备注 |
|---|---|---|
| 1 | ASY, RR SUBFRAME MNT(后副框架支座) | |
| 31 | 高强度结构型铆钉,6.5 毫米 | |
| 17 | 结构型灯笼铆钉,6.5 mm |
如需订购零件,请参阅零件目录,输入需维修车辆 VIN,查找车辆正确零件(以及零件号)。或者,也可以在零件目录中搜索,查找车辆专用零件。
维修程序
- 拆卸 高压电池(全轮驱动)(拆卸和安装)。
- 拆卸 副车架总成 - 后(拆卸和安装)。
- 拆卸 面板 - 流线型护板 - 前(拆卸和更换)。
- 拆卸 制动管路 - 左侧 门槛(拆卸和更换)。
- 拆卸 制动管路 - 后 - 右侧 至门槛(拆卸和更换)。
- 拆卸 地毯 - 后部(拆卸和更换)。
- 拆卸 母排 - 充电接口至高压电池(北美充电标准)(拆卸和更换)。
- 拆卸 地毯 - 后备箱 (一片式)(拆卸和更换)。
-
按照指示位置切割底板,然后向后弯折制作翻门(红色所示),使其足够大,以便清除点焊焊缝(位于翻门下方)。
切割线
参考线/点
- A = 20 毫米
-
拆下原装组件的外侧部分。
或 原厂点焊焊缝或 钻透原厂点焊焊缝注钻除点焊焊缝时,请确保使用的钻头能钻出一个大小合适的孔,以便用紧固件代替点焊焊缝。
-
拆下原装组件的内侧部分。
或 原厂点焊焊缝或 钻透原厂点焊焊缝注钻除点焊焊缝时,请确保使用的钻头能钻出一个大小合适的孔,以便用紧固件代替点焊焊缝。
-
准备安装。
-
在车辆接合面以及新部件上涂抹结构型粘合剂。
注向之前制作的底板翻门的顶部涂抹少量的结构型粘合剂。
- 将底板翻门(红色所示)折回原始位置。
-
安装新部件。
注将底板翻门(红色所示)恢复原始位置,然后安装以红色圈示的结构型灯笼铆钉。
-
执行电阻点焊。
或 安装点焊焊缝警告未遵守包括使用个人防护装备在内的任何焊接安全注意事项,可能导致严重的人身伤害或财产损失。只有已完成 Tesla 认可的焊接培训课程的维修技师才有权在 Tesla 车辆上焊接结构组件。警告切勿在执行车辆电气绝缘程序前焊接 Tesla 车辆(请参阅车辆专用维修手册,了解有关车辆电气绝缘程序的更多信息)。在具有通电高压或低压系统的 Tesla 车辆上进行焊接可能会损坏车辆部件。
- 执行任何必要的维修后操作。
- 安装 地毯 - 后备箱 (一片式)(拆卸和更换)。
- 安装 母排 - 充电接口至高压电池(北美充电标准)(拆卸和更换)。
- 安装 地毯 - 后部(拆卸和更换)。
- 安装 制动管路 - 后 - 右侧 至门槛(拆卸和更换)。
- 安装 制动管路 - 左侧 门槛(拆卸和更换)。
- 安装 面板 - 流线型护板 - 前(拆卸和更换)。
- 安装 副车架总成 - 后(拆卸和安装)。
- 安装 高压电池(全轮驱动)(拆卸和安装)。