2026-08-10
充电接口外壳总成
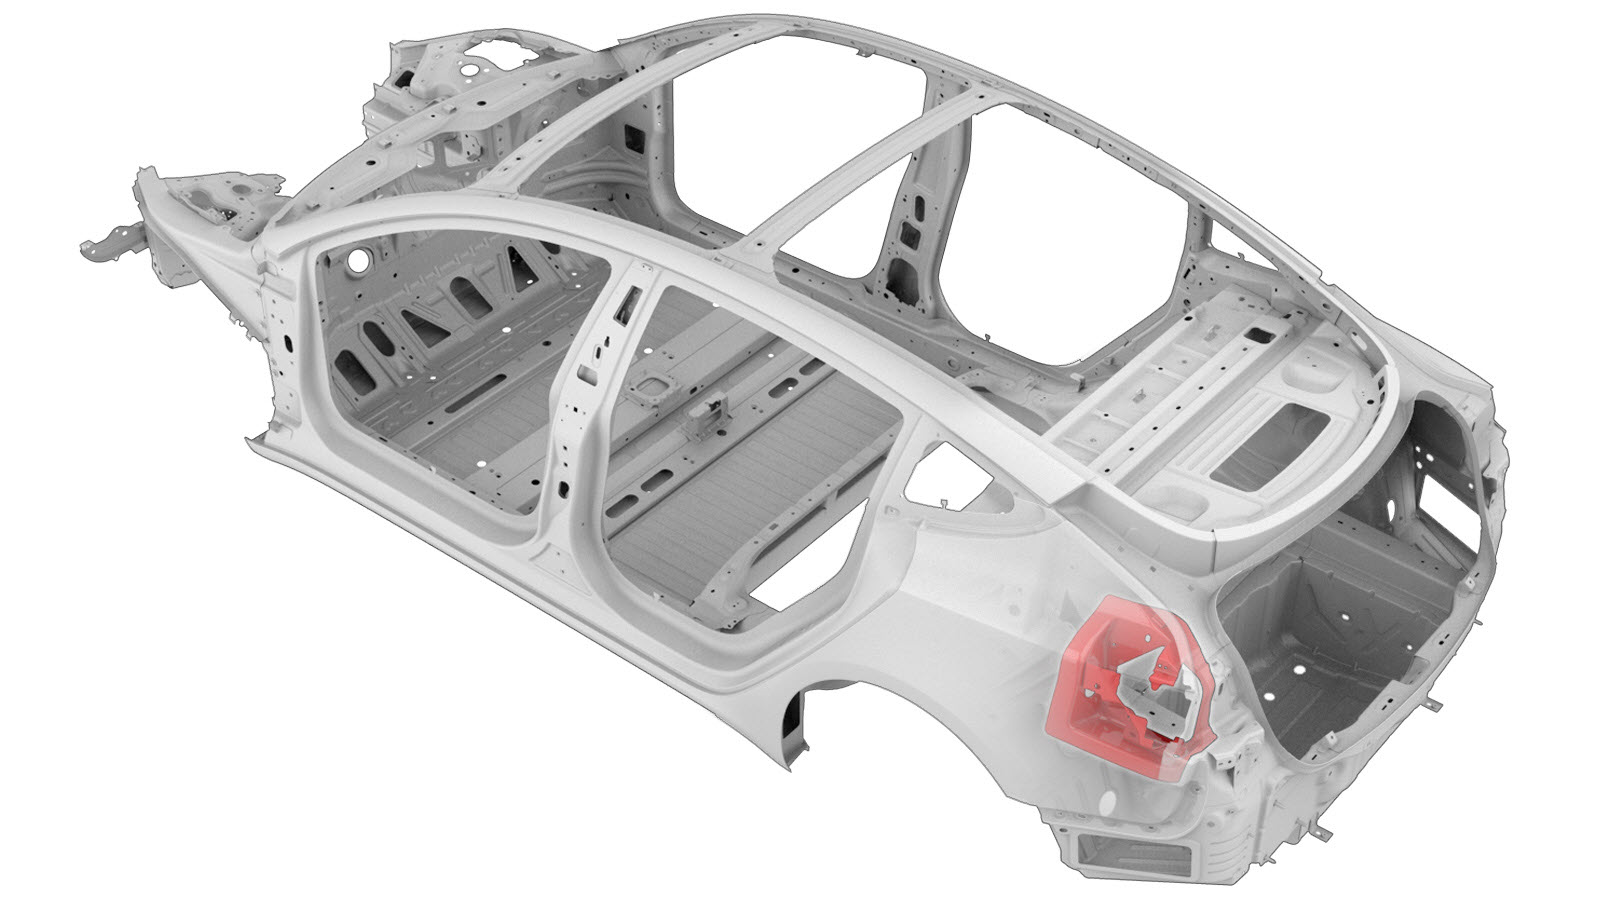 校正代码:
10101812802
注意:除非本程序中有明确规定,否则上述校正代码涵盖执行本程序(包括关联碰撞维修程序以及服务程序)所需的所有碰撞维修和服务维修工作。除非明确要求,否则请勿堆叠碰撞维修校正代码。可能需要进行额外维修,具体视车辆损坏情况确定。
维修信息
- 在开始本程序之前,请查看所有碰撞维修一般实践和安全文档并佩戴适当的 PPE(个人防护装备)。
- 不使用车架工作台也可完成此程序。
零件清单
维修程序
- 拆卸 密封件 - 后备箱(拆卸和更换)。
- 拆卸 饰板 - 底板 - 后备箱(拆卸和更换)。
- 拆卸 地毯 - 后备箱 (一片式)(拆卸和更换)。
- 拆卸 母排 - 充电接口至高压电池(北美充电标准)(拆卸和更换)。
- 拆卸 传动装置 - 盖板总成 - 充电接口(北美)(拆卸和更换)。
-
拆卸原装部件。
或 原厂点焊焊缝
-
准备安装。
注如果原装组件最初在红色圈示位置配有防松螺母,请务必于该位置安装一个防松螺母。
或 安装点焊焊缝
或 钢塞焊焊缝
防松螺母 (如果需要)
-
在充电端口外壳支架与围板外壳和原厂泡沫隔板(黄色所示)直接接触的区域涂抹接缝密封剂。
警告本程序要求接缝密封剂的凝固延展率高于 150%。这可避免围板外表面——充电端口外壳支架粘合到面板内侧的位置——出现肉眼可见的变形。警告如果使用的接缝密封剂不适用于裸露金属表面,那么围板内侧的接合面首先需要进行表面修整,再安装充电端口外壳总成。请参阅所使用的接缝密封剂的技术数据表。
- 在车辆接合面以及新部件上涂抹结构型粘合剂。
-
安装新部件。
注如需要,请安装防松螺母。
-
执行电阻点焊。
或 安装点焊焊缝警告未遵守包括使用个人防护装备在内的任何焊接安全注意事项,可能导致严重的人身伤害或财产损失。只有已完成 Tesla 认可的焊接培训课程的维修技师才有权在 Tesla 车辆上焊接结构组件。警告切勿在执行车辆电气绝缘程序前焊接 Tesla 车辆(请参阅车辆专用维修手册,了解有关车辆电气绝缘程序的更多信息)。在具有通电高压或低压系统的 Tesla 车辆上进行焊接可能会损坏车辆部件。
-
执行 GMA 焊接。
或 钢塞焊焊缝警告未遵守包括使用个人防护装备在内的任何焊接安全注意事项,可能导致严重的人身伤害或财产损失。只有已完成 Tesla 认可的焊接培训课程的维修技师才有权在 Tesla 车辆上焊接结构组件。警告为保持车辆碰撞完整性,在采用 GMA 焊接法焊接 Tesla 车辆时,仅允许使用经批准的焊丝和 GMA 焊接器。请参阅已批准的气体保护金属极弧 (GMA) 焊接器和焊丝了解有关经批准的 GMA 焊接器和焊丝的信息。警告切勿在执行车辆电气绝缘程序前焊接 Tesla 车辆(请参阅车辆专用维修手册,了解有关车辆电气绝缘程序的更多信息)。在具有通电高压或低压系统的 Tesla 车辆上进行焊接可能会损坏车辆部件。注进行 GMA 焊接之前,使用规格和类型相同的材料执行焊接测试,以确保焊接设备的设置能保证满意的焊接效果。
-
安装防松螺母后,请使用万用表检查防松螺母和充电端口外壳之间的连续性。
注电阻不得超过 0.2mΩ。
- 执行任何必要的维修后操作。
- 安装 传动装置 - 盖板总成 - 充电接口(北美)(拆卸和更换)。
- 安装 母排 - 充电接口至高压电池(北美充电标准)(拆卸和更换)。
- 安装 地毯 - 后备箱 (一片式)(拆卸和更换)。
- 安装 饰板 - 底板 - 后备箱(拆卸和更换)。
- 安装 密封件 - 后备箱(拆卸和更换)。